Puede tener la brida correcta, el empaque correcto y los pernos correctos, y aun así terminar con una fuga si el torque es incorrecto. El torque de los pernos de bridas es uno de los temas más buscados en tuberías, y con razón: hacerlo bien es la diferencia entre una unión sellada y un paro no planeado. Esta guía cubre los valores de torque que necesita para conexiones bridadas ASME B16.5, cómo se determinan esos valores y por qué una sola tabla de torque nunca cuenta toda la historia.
Por qué importa el torque de los pernos de bridas
Cuando aprieta un perno de brida, no lo está dejando simplemente “suficientemente apretado”. Está generando una fuerza de sujeción específica (llamada precarga del perno) que comprime el empaque entre las caras de las bridas. Esa compresión del empaque es lo que crea el sello. Con muy poco torque, el empaque no asienta correctamente, lo que significa que tiene fugas bajo presión. Con demasiado torque, se arriesga a aplastar el empaque, deformar el perno más allá de su límite elástico o alabear la cara de la brida.
El torque objetivo para una unión dada depende de varias variables: el diámetro del perno, el grado del material del perno, el tipo de empaque, los requisitos de esfuerzo de asentamiento del empaque, el número de pernos del patrón y si las roscas están lubricadas o secas. ASME PCC-1 (Guidelines for Pressure Boundary Bolted Flange Joint Assembly) es el documento de referencia principal que rige cómo calcular y aplicar los valores de torque de los pernos de bridas. Si trabaja con conexiones bridadas y no ha leído ASME PCC-1, vale la pena que lo haga.
Cómo se calcula el torque objetivo
El Apéndice K de ASME PCC-1 ofrece un método simplificado para determinar el torque objetivo de los pernos. La fórmula básica es:
T = K x D x F / N
Donde T es el torque objetivo por perno, K es el factor de tuerca (que contempla la fricción), D es el diámetro nominal del perno, F es la carga total requerida en los pernos y N es el número de pernos.
El factor de tuerca (K) es la variable que más confunde a la gente. Para espárragos y tuercas de acero al carbono sin lubricar, K suele ser de alrededor de 0.20. Con lubricante a base de moly, baja a aproximadamente 0.13 a 0.15. Con espárragos recubiertos de PTFE, puede bajar hasta 0.10. Eso significa que la misma precarga objetivo puede requerir valores de torque drásticamente distintos según la lubricación. Una unión que necesita 200 ft-lbs con roscas lubricadas podría necesitar más de 300 ft-lbs en seco. Por eso las tablas de torque que no especifican las condiciones de lubricación solo muestran la mitad del panorama.
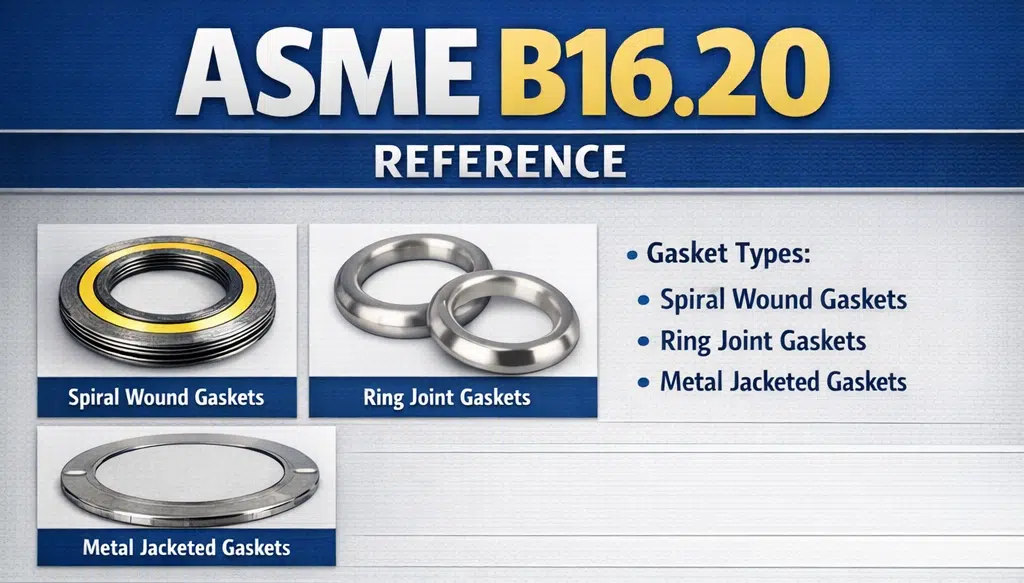
La carga total de los pernos (F) depende del esfuerzo de asentamiento requerido del empaque, la presión interna del sistema y la fuerza hidrostática de extremo que actúa sobre la brida. Para bridas estándar ASME B16.5 con empaques espirometálicos (ASME B16.20), el esfuerzo de asentamiento del empaque (en inglés, “gasket’s seating stress”) está bien documentado y la mayoría de las referencias de torque ya lo incluyen.
Valores de torque de referencia para bridas ASME B16.5
La tabla siguiente presenta valores típicos de torque objetivo para uniones bridadas ASME B16.5 con espárragos SA-193 B7, tuercas hexagonales pesadas SA-194 2H y empaques espirometálicos estándar con relleno de grafito. Estos valores suponen roscas lubricadas (K = 0.13 a 0.15, a base de moly o equivalente). Para condiciones secas o sin lubricar, multiplique por aproximadamente 1.5. Confirme la cantidad de pernos, el diámetro y la longitud del espárrago para su tamaño y clase antes de aplicar cualquier cifra de abajo.
Valores de referencia de torque para pernos de bridas
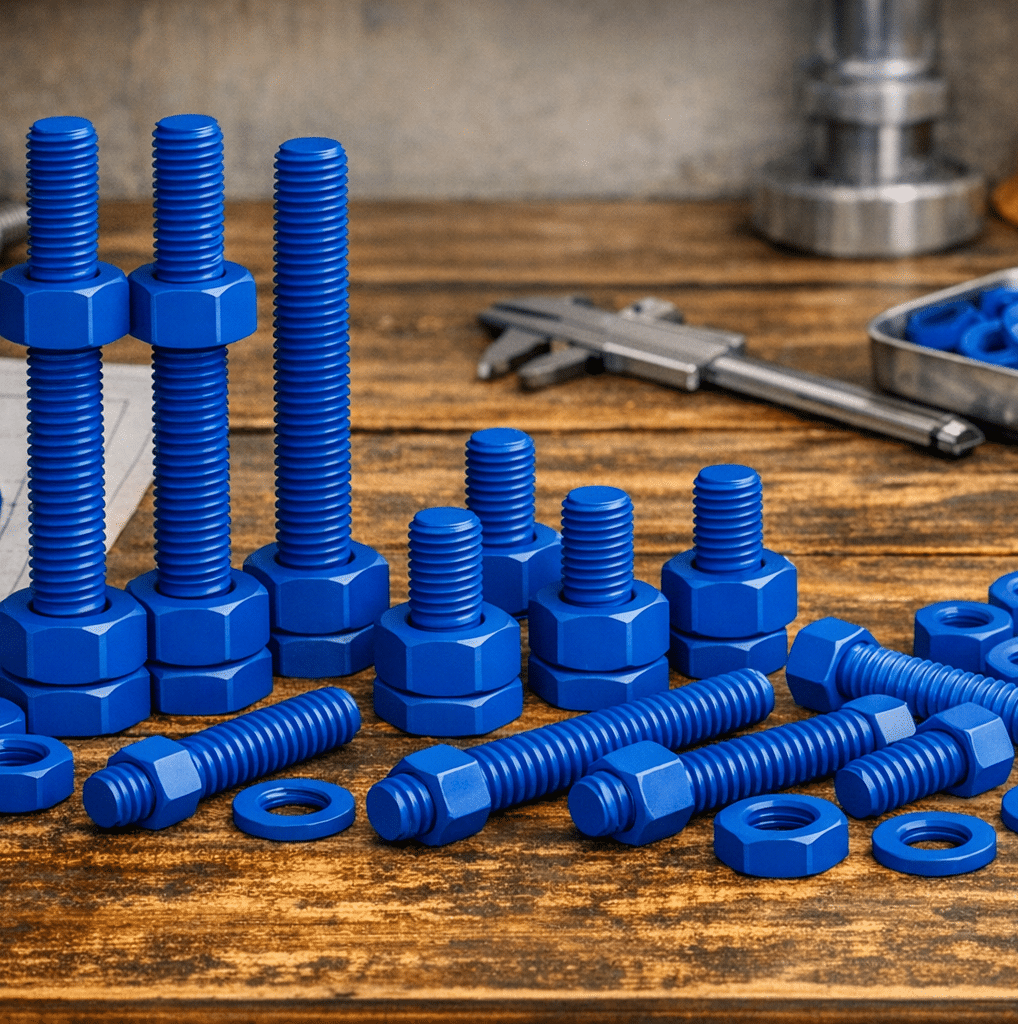
Guía de referencia para pernos recubiertos de PTFE:
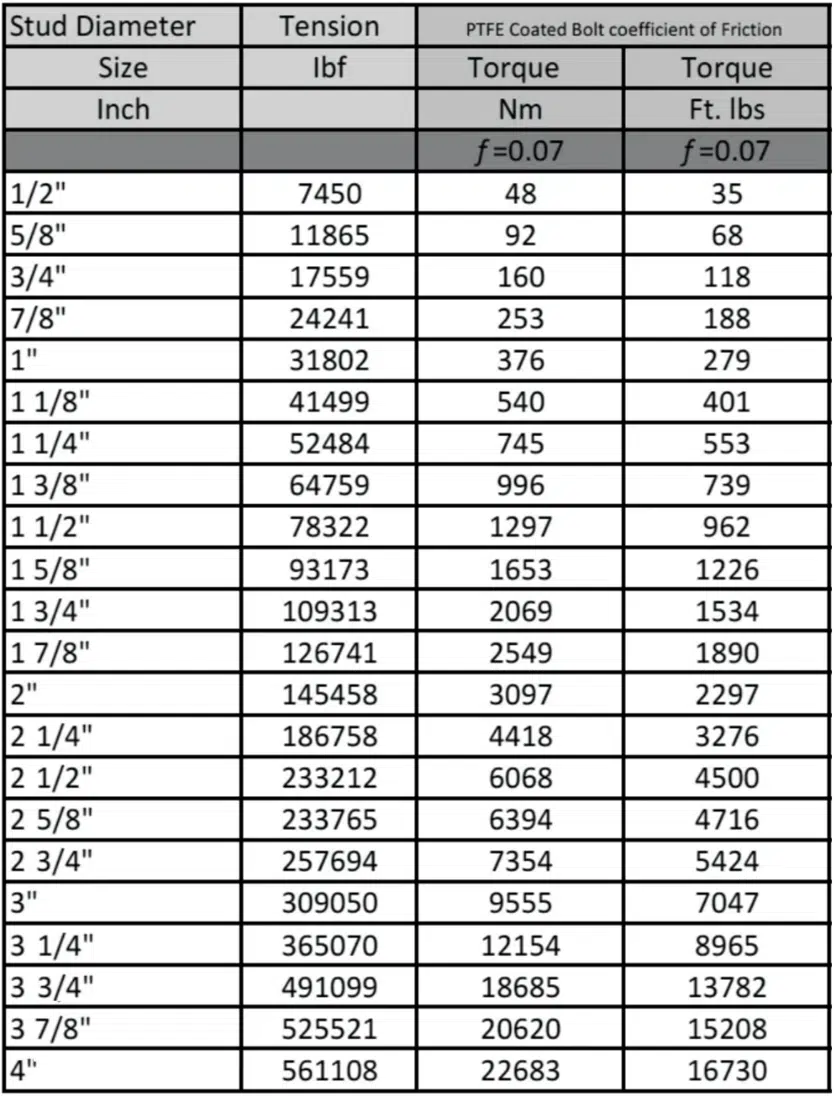
Estos son valores de referencia generales como guía inicial. El torque final siempre debe verificarse con las recomendaciones del fabricante del empaque y las especificaciones de ingeniería del proyecto. Para empaques de junta tipo anillo (RTJ) según ASME B16.20, los esfuerzos de asentamiento y, por lo tanto, los valores de torque serán distintos a los de los empaques espirometálicos.
La secuencia de apriete: patrón de estrella y múltiples pasadas
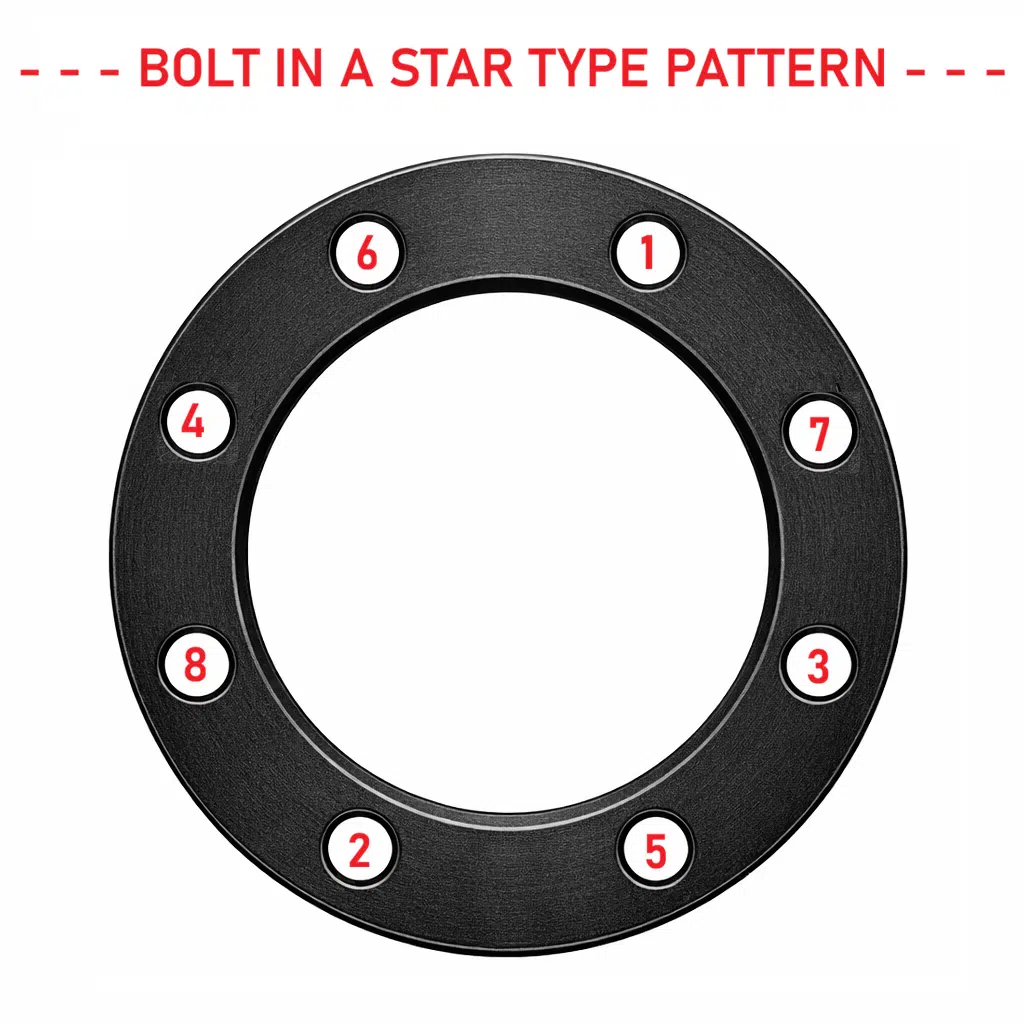
Obtener el valor de torque correcto no sirve de nada si se aplica de forma incorrecta. ASME PCC-1 especifica una secuencia de apriete en patrón cruzado (patrón de estrella) en múltiples pasadas. Para una brida estándar ASME B16.5 con 8 pernos o más, el procedimiento recomendado es:
Pasada 1: Apriete en patrón de estrella a aproximadamente 30% del torque objetivo. Verifique la alineación de las bridas.
Pasada 2: Patrón de estrella a aproximadamente 60% del torque objetivo.
Pasada 3: Patrón de estrella a 100% del torque objetivo.
Pasada 4: Patrón circular (en sentido horario) a 100% del torque objetivo hasta que las tuercas dejen de girar. Esta pasada circular final corrige la interacción entre pernos (cross-talk), que es la pérdida de precarga en pernos ya apretados causada por la interacción elástica al apretar los pernos adyacentes.
Si desea un recorrido más detallado del procedimiento de apriete en sí, incluido cómo manejar separaciones desiguales y la solución de problemas, tenemos una guía paso a paso para apretar pernos de bridas que cubre el proceso con más detalle.
Errores comunes que provocan fugas
La mayoría de las fugas en bridas no las causan bridas ni empaques defectuosos. Las causan errores de ensamble. Los errores más comunes que vemos son: no usar lubricante en los espárragos (lo que vuelve impredecible la precarga real incluso con la lectura de torque correcta), omitir la secuencia de múltiples pasadas e ir directo al torque total en una sola pasada, mezclar grados de pernos o usar pernos con roscas dañadas, reutilizar empaques viejos y no verificar el estado de la cara de la brida antes del ensamble.
Un error que a menudo se pasa por alto es usar el factor de tuerca equivocado. Si su tabla de torque se calculó para roscas lubricadas e instala espárragos secos, el empaque quedará con una carga 30% menor o más. Eso basta para causar una fuga a presión de operación aunque el torquímetro haya marcado el número “correcto”.
Cuándo ir más allá de las tablas de torque estándar
Las tablas de torque estándar funcionan bien para la mayoría de las aplicaciones ASME B16.5 con tipos de empaque comunes. Pero ciertas condiciones requieren una revisión de ingeniería adicional: servicio a alta temperatura donde ocurre relajación de los pernos con el tiempo (por encima de 750 grados F para espárragos B7), servicio criogénico donde la contracción térmica diferencial afecta la precarga, bridas de gran diámetro (NPS 24 y mayores, o ASME B16.47), aplicaciones con presión cíclica o ciclos térmicos, y cualquier unión donde las consecuencias de una falla sean graves (servicio tóxico o inflamable según ASME B31.3 Categoría M). Las dimensiones para las clases más altas están en nuestras tablas de dimensiones de bridas Clase 900 y dimensiones de bridas Clase 1500.
Para estas aplicaciones, el Apéndice O de ASME PCC-1 ofrece un método de cálculo más riguroso que considera la relajación del empaque, la interacción elástica de los pernos y la rotación de la brida. Muchas instalaciones críticas también especifican tensionado hidráulico en lugar de torque para uniones de 1″ y mayores, lo que proporciona una precarga más exacta y uniforme.
Lo que Texas Flange puede hacer por usted
Tenemos bridas en todas las clases de presión ASME B16.5 de 150# a 2500#, además de ASME B16.47 y API 6A, en acero al carbono, acero inoxidable, aleados y materiales especiales. Cuando nos ordena bridas, podemos confirmar los requisitos de pernos para su tamaño, clase y tipo de cara específicos, y orientarlo hacia los datos de torque correctos para el empaque que seleccione. ¿Necesita tablas de dimensiones de pernos para acompañar sus valores de torque? También las tenemos.
Si está especificando bridas para un proyecto y necesita confirmar disponibilidad, tiempos de entrega o detalles técnicos, comuníquese hoy con Texas Flange. Le diremos qué tenemos, qué podemos conseguir y con qué rapidez.
Texas Flange & Fitting Supply | 281-484-8325 | texasflange.com