Por Texas Flange TeamSin categoría
En el mundo industrial, una medida “casi exacta” suele ser la receta para una fuga, una rosca dañada o un paro costoso. Ya sea que esté ensamblando una tubería de alta presión en una refinería o instalando una brida ligera de aluminio en una planta de tratamiento de fluidos, la integridad de su conexión depende por completo de los sujetadores que la mantienen unida.
Las dimensiones precisas del perno (en particular el diámetro, el paso de rosca y la longitud) son la base de una fijación mecánica confiable y de ensambles de bridas sin fugas. Si alguna vez ha estado en un almacén con un perno engrasado en la mano, tratando de saber si es M12 o de 1/2 pulgada UNC, sabe que no siempre basta con una revisión a simple vista.
Esta guía va más allá de lo básico para ofrecerle consejos prácticos, aclara la confusa mezcla de estándares métricos e imperiales y explica cómo el dimensionamiento correcto influye directamente en la seguridad. Veremos cómo identificar los diámetros mayor, menor y del vástago. También hablaremos de cómo usar correctamente un calibrador de paso de rosca y de las reglas específicas para medir la longitud del perno según el tipo de cabeza.
Por último, veremos por qué esto es importante para los clientes de Texas Flange, en particular en lo que respecta a los espárragos para bridas ASME y a los juegos de pernos para bridas. Esto le ayudará a convertir medidas en bruto en la elección correcta de sujetadores para su próximo proyecto.
¿Cómo se mide con precisión el diámetro de un perno?
Cuando alguien pregunta por el “tamaño” de un perno, casi siempre se refiere al diámetro nominal. Este es el diámetro mayor de la parte roscada, de un extremo exterior al otro. Acertar con este valor es el primer paso para asegurar el tamaño correcto del barreno, un enganche de rosca adecuado y una carga de apriete predecible bajo torque.
Si el diámetro no es el correcto, el perno puede quedar flojo en un barreno roscado (con riesgo de dañar la rosca) o simplemente no pasar por el barreno de holgura de una brida. Siempre debe inspeccionar visualmente el perno para verificar que las roscas no estén dañadas antes de la instalación.
Las tres mediciones críticas de diámetro
Para entender realmente un sujetador como un perno, hay que verlo en tres dimensiones. Comprender estas dimensiones ayuda cuando se piden repuestos o se diseña una unión que requiere una resistencia al corte específica.
-
Diámetro mayor (el tamaño nominal): Es el diámetro más grande, medido a través de las crestas (las puntas) de las roscas. Si mide un perno y obtiene 0.498 pulgadas, lo más probable es que sea un perno nominal de 0.500 pulgadas (1/2 pulgada). Los fabricantes siempre producen los pernos ligeramente por debajo del tamaño nominal para asegurar que entren en la tuerca o el barreno roscado correspondiente, ya que una rosca sobredimensionada no entraría.
-
Diámetro menor (la raíz): Es el diámetro más pequeño, medido en la raíz (el fondo o valle) de la ranura de la rosca. Aunque rara vez usará este valor para referirse a los pernos, los ingenieros lo utilizan para calcular el “área de esfuerzo de tensión” – básicamente, cuánto metal hay realmente para soportar la carga antes de que el perno se rompa.
-
Diámetro del vástago (el cuerpo): Es la parte lisa y sin rosca del cuerpo del perno, suponiendo que el perno no esté roscado por completo. En muchas conexiones de bridas de trabajo pesado, el diámetro del vástago proporciona la superficie de apoyo. Para ajustes de alta precisión, el vástago suele rectificarse a una tolerancia específica para cumplir con los requisitos de ingeniería.
Lista de verificación de medición para el técnico
Antes de comenzar a medir, este es un flujo de trabajo práctico para ayudarle a evitar la mayor cantidad posible de lecturas falsas:
-
Ponga la herramienta en cero: Si usa calibradores digitales, asegúrese de que estén calibrados. Cierre las mordazas por completo y presione el botón “Zero”. Una mota de suciedad o de metal en la mordaza puede alterar su medición en 0.05 mm, por lo que la calibración es importante.
-
Revise si hay rebabas: Si el perno ya se ha usado, revise las roscas en busca de golpes o rebabas. Medir sobre una rosca dañada dará un diámetro mayor que el real.
-
Mida el vástago para verificar su redondez: Mueva las mordazas del calibrador al vástago sin rosca. Tome una medida, gire el perno 90 grados y mida de nuevo. Esto le ayuda a detectar la “ovalidad”, cuando un perno se ha deformado o estirado y ha perdido su forma redonda.
-
Mida sobre las crestas: Para el diámetro mayor, coloque la parte ancha y plana de las mordazas del calibrador sobre las roscas. No utilice las puntas afiladas de las mordazas, ya que pueden deslizarse dentro de las ranuras de la rosca y dar una lectura inexacta.
¿Qué herramientas son las mejores para medir el diámetro de un perno?
No necesita un laboratorio para medir pernos, pero sí las herramientas adecuadas para el trabajo. Por ejemplo, usar una cinta métrica para determinar si un perno es de 9/16″ o de 5/8″ es una apuesta que no debería hacer, aunque puede ser útil para las dimensiones de longitud total. Estas son algunas diferencias entre las herramientas que debe considerar:
1. Calibradores digitales
Para el 95% del trabajo en campo, un buen calibrador digital es el estándar de oro. Ofrece un equilibrio entre velocidad y precisión, con una resolución típica de hasta 0.01 mm o 0.0005 pulgadas. Es lo bastante versátil para medir varias dimensiones de un componente, incluidos el diámetro exterior, el diámetro interior y la profundidad o longitud total.
2. Micrómetros
Si trabaja con ejes maquinados críticos o necesita verificar el diámetro del vástago para un ajuste de rodamiento de tolerancia estrecha, use un micrómetro. Los micrómetros no son cómodos para roscas, pero pueden ofrecer mayor precisión práctica y comodidad en superficies más lisas.
3. Comparadores ópticos y CMM
No los usará en campo, pero en entornos de manufactura estas herramientas emplean luz o palpadores de contacto para mapear la geometría exacta del perfil de una rosca. Así es como los fabricantes validan que un lote de espárragos para bridas ANSI cumple las estrictas normas ASME B16 antes de enviárselo.
4. Calibradores de pernos / detector de roscas
Son las plantillas de plástico o de metal que suele ver colgadas en las ferreterías. Son excelentes para una “revisión rápida” que permita separar su inventario métrico del imperial, pero no deben usarse para la verificación de ingeniería crítica.
¿Qué es el paso de rosca de un perno y cómo se mide?
Una vez que conoce el diámetro, ya cubrió la medida más importante. También necesita el paso de rosca. Aquí es donde ocurren la mayoría de los errores de instalación. Por ejemplo, un perno de 1/2 pulgada puede venir en rosca gruesa (13 hilos por pulgada) y en rosca fina (20 hilos por pulgada). Si intenta mezclarlos, dañará la rosca del sujetador y arruinará tanto el perno como la tuerca.
Métrico vs. imperial: dos lenguajes distintos
El mundo está dividido en dos sistemas, y cada uno mide el paso de forma diferente:
-
Imperial (US Customary): Usa TPI (hilos por pulgada). Literalmente se cuenta cuántas crestas de rosca hay en una pulgada de longitud.
-
Ejemplo: 1/2″-13 significa un diámetro de media pulgada con 13 hilos por pulgada.
-
Métrico (ISO): Usa el paso. Este mide la distancia física entre una cresta de rosca y la siguiente, en milímetros.
-
Ejemplo: M12 x 1.75 significa un diámetro de 12 mm donde la distancia entre cada rosca es de 1.75 mm.
Nota importante: Un número mayor en imperial significa una rosca más fina (más hilos en una pulgada). Un número mayor en métrico significa una rosca más gruesa (mayor distancia entre hilos).
Cómo usar un calibrador de paso de rosca
La forma más confiable de identificar el paso es usar un calibrador de paso de rosca. El calibrador se parece a una navaja suiza con laminillas de metal dentadas.
-
Seleccione una laminilla que parezca coincidir con las roscas del ‘perno’.
-
Presione los dientes contra las roscas del perno.
-
Busque la luz: Levántelo frente a una fuente de luz. Si ve espacios entre el calibrador y el perno, no coincide. El calibrador debe encajar bien, como una pieza de rompecabezas.
-
Lea el grabado: La laminilla estará marcada con el tamaño en métrico o en imperial.
Tabla de referencia: estándares de rosca comunes
|
Estándar de rosca
|
Paso / TPI
|
Aplicación típica
|
|---|---|---|
|
UNC (Unified National Coarse, rosca gruesa)
|
8–16 TPI (típico)
|
El estándar para construcción general y bridas industriales. Las roscas gruesas se ensamblan más rápido y toleran mejor la suciedad y los daños.
|
|
UNF (Unified National Fine, rosca fina)
|
16–32 TPI (típico)
|
Se usa en la industria automotriz o aeroespacial, donde se requieren mayor resistencia a la tensión y un ajuste de tensión más fino.
|
|
ISO métrica gruesa
|
1.0–2.5 mm
|
El estándar global para ingeniería general. La mayoría de los pernos métricos “estándar” son de paso grueso.
|
|
ISO métrica fina
|
0.75–1.5 mm
|
Se usa en ensambles de precisión y componentes de pared delgada.
|
¿Cómo se mide la longitud de un perno? (No siempre es de extremo a extremo)
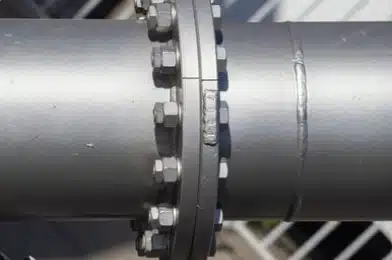
Este es quizás el error más común al pedir juegos de pernos de repuesto para bridas. Si mide el perno de forma incorrecta, puede terminar con un perno que toca fondo en un barreno ciego o uno que no deja suficiente rosca expuesta para que la tuerca agarre con seguridad. La regla general depende por completo del estilo de cabeza:
1. Pernos hexagonales, pernos para bridas y tornillos de cabeza cilíndrica con hueco hexagonal
Para cualquier perno cuya cabeza queda sobre la superficie, se mide la longitud desde la parte inferior de la cabeza hasta la punta del perno.
-
¿Por qué? Porque la cabeza no forma parte del espesor del material que se sujeta. La longitud representa la parte del perno que entra en el ensamble.
2. Pernos de cabeza plana / avellanada
Para pernos diseñados para quedar al ras de la superficie (como en un barreno avellanado), se mide la longitud desde la parte superior de la cabeza hasta la punta.
-
¿Por qué? Porque la cabeza ocupa espacio dentro del barreno. Toda la longitud del sujetador forma parte del ajuste.
3. Espárragos (para bridas)
En el mundo de las bridas industriales (como las que suministra Texas Flange), con frecuencia usamos espárragos: varillas roscadas con tuercas en ambos extremos.
-
Medición: Los espárragos se miden desde la primera rosca hasta la primera rosca (sin incluir los extremos biselados). Sin embargo, verifique siempre si su especificación pide la “longitud total” (OAL), que puede incluir o no la punta según la consulta.
-
Consejo profesional: Ante la duda, proporcione a su proveedor la “longitud efectiva de rosca”.
Métrico vs. imperial: el dolor de cabeza de la conversión
“¿Puedo usar un perno M8 en un barreno de 5/16?”
La respuesta corta es: No.
Aunque 8 mm (0.315″) y 5/16″ (0.3125″) son increíblemente cercanos en diámetro, los pasos de rosca casi nunca coincidirán perfectamente. Forzar un perno métrico en una tuerca imperial puede funcionar durante las primeras dos vueltas, pero con el tiempo se trabará. Si lo fuerza con una llave, en la práctica está cortando roscas nuevas y destruyendo la integridad de la conexión.
Cuándo convertir y cuándo reemplazar
Si administra una instalación con equipos antiguos, es probable que tenga una mezcla de equipos ASME (imperiales) e ISO (métricos).
-
Mejor práctica: Mantenga contenedores separados. Nunca mezcle inventarios.
-
Reparaciones de emergencia: Si es absolutamente necesario convertir un barreno de un estándar a otro, la forma segura es taladrar y volver a roscar el barreno al nuevo tamaño, o usar un inserto de rosca (Helicoil). No confíe en un enganche de rosca “casi suficiente”.
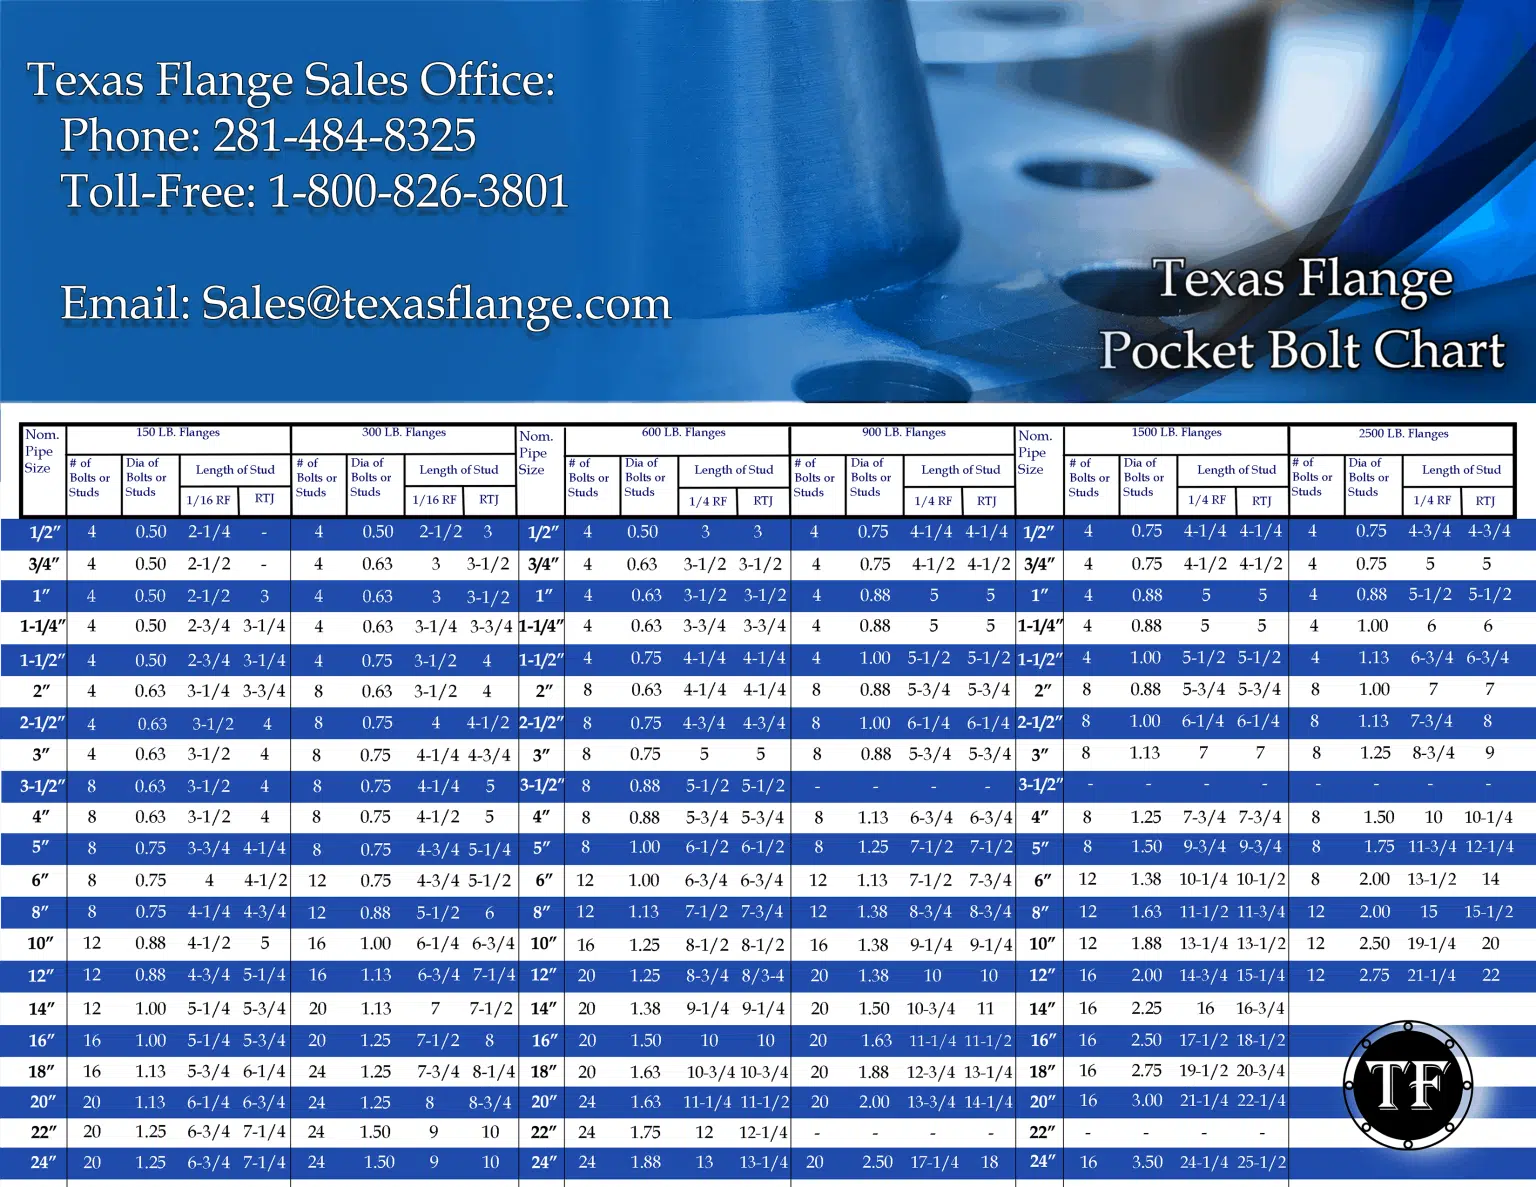
Una herramienta útil para la oficina es una tabla de diámetros de pernos que enumere los equivalentes decimales y los pasos de rosca lado a lado. Esto evita adivinar si ese perno oxidado sobre el banco de trabajo es M12 o 1/2″. Puede consultar nuestra tabla de pernos para bridas ASME B16.5 para conocer las dimensiones recomendadas de la tornillería de bridas ASME.
Por qué las dimensiones de los pernos son críticas en los ensambles de bridas
En Texas Flange vemos todos los días los resultados de una tornillería mal dimensionada. En un ensamble de bridas, el perno actúa como un resorte. Usted lo estira (al apretar la tuerca) y su tendencia a volver a su longitud original es lo que genera la carga de apriete que comprime el empaque y sella la conexión de la tubería.
El factor de las bridas de aluminio
Si trabaja con bridas de aluminio (un interés creciente para aplicaciones industriales ligeras), la precisión es aún más crítica.
-
Material blando: El aluminio es más blando que el acero al carbono. Si usa un perno con una longitud incorrecta y toca fondo, puede dañar al instante las roscas de aluminio. Los valores de torque variarán.
-
Distribución de la carga: Como las bridas de aluminio pueden flexionarse más que las de acero, debe asegurarse de usar la cantidad correcta de pernos y de que estén bien espaciados (el círculo de pernos).
-
Corrosión galvánica: Si usa pernos de acero inoxidable estándar en una brida de aluminio, se forma una pila galvánica. El aluminio puede corroerse rápidamente. Debe medir e instalar arandelas o mangas aislantes, lo que modifica la longitud de perno requerida.
Estándares ASME B16.5
Para la mayoría de las aplicaciones industriales no se adivinan las dimensiones; se sigue un mapa. El estándar ASME B16.5 dicta el círculo de pernos, el número de pernos y el diámetro para cada clase de presión (150#, 300#, etc…). La tabla de pernos para bridas ASME B16.5 indica la cantidad, el diámetro y la longitud del espárrago para cada tamaño.
-
Ejemplo: Una brida Clase 150 de 4 pulgadas siempre requerirá ocho pernos de 5/8 de pulgada de diámetro, a menos que modifique el patrón de pernos para una aplicación personalizada. Consulte las dimensiones del círculo de pernos de Clase 150.
-
Conocer estos estándares le ayuda a pedir espárragos para bridas ASME preempacados sin tener que medir cada perno existente en una tubería corroída. Con el tamaño confirmado, consulte el torque de pernos por clase de presión.
Resumen: cómo asegurarse de pedir los sujetadores correctos
Las mediciones solo son tan buenas como la acción que usted tome con ellas. Ya sea que dé mantenimiento a una refinería en Texas o construya un patín a la medida, siga esta lista de verificación actualizada para asegurarse de obtener la tornillería correcta:
-
Verifique el estilo de cabeza: ¿Está midiendo bajo la cabeza (hexagonal) o la longitud total (avellanada)?
-
Verifique el diámetro: Use calibradores para obtener el diámetro mayor y luego redondee al tamaño nominal más cercano.
-
Confirme el paso: Use un calibrador de paso. No adivine. ¿La rosca es gruesa o fina?
-
Revise el grado: Las dimensiones no lo son todo. Un perno Grado 8 tiene propiedades de resistencia distintas a las de un Grado 5, aunque midan lo mismo.
-
Consulte el estándar: Si el trabajo es en bridas, consulte las tablas ASME B16.5. Es más seguro verificar primero con base en el tamaño y la clase de la brida que medir un perno posiblemente incorrecto instalado actualmente en campo.
¿Necesita ayuda con los sujetadores de bridas?
Si busca juegos de pernos para bridas confiables, espárragos a la medida o soluciones de bridas de aluminio, la precisión es nuestro negocio. No arriesgue paros con tornillería que no coincide.
Comuníquese hoy con Texas Flange para hablar sobre los requisitos de su proyecto. Nuestro equipo puede ayudarle a interpretar las tablas, verificar sus dimensiones y orientarle para obtener la tornillería exacta que necesita para una conexión segura y sin fugas.
Puntos clave para el técnico
-
Diámetro: Mida las crestas para obtener el diámetro mayor.
-
Paso: Use un calibrador para distinguir el métrico (mm) del imperial (TPI).
-
Longitud: Bajo la cabeza en el caso de hexagonales, o desde la parte superior de la cabeza en el caso de avellanados.
-
Seguridad: Nunca fuerce roscas que no coinciden. Reemplace con el estándar exacto.
Al dominar estas mediciones sencillas, protege su equipo, a su personal y el calendario de su proyecto.