La medición de bridas es el proceso sistemático de registrar las dimensiones de las bridas para tubería y los parámetros de tornillería relacionados, a fin de lograr una junta hermética y mecánicamente sólida en los sistemas de tuberías. Una medición precisa de la brida influye directamente en la integridad del sello, la contención de presión y la exactitud de la compra, y los factores propios de cada material, como la expansión térmica de las bridas de aluminio, deben considerarse durante la medición y la instalación. Esta guía explica qué dimensiones importan, cómo leer las tablas ASME B16.5 y otras relacionadas, las mejores prácticas por material para bridas de aluminio, acero, acero inoxidable y aleaciones, y cómo aplicar las especificaciones correctas de torque de pernos de brida para lograr conexiones sin fugas. Los lectores encontrarán listas de verificación de procedimientos, tablas de referencia de torque y pasos prácticos de diagnóstico para los errores de medición más comunes. Las secciones abarcan las dimensiones clave a medir, la interpretación de los estándares, la guía específica para aluminio incluyendo los efectos de la aleación, la selección de tornillería y empaques, las estrategias de control de calidad ligadas a los estándares de la industria, y las herramientas y calculadoras de medición recomendadas para optimizar la exactitud.
¿Cuáles son las dimensiones clave de una brida para tubería que se deben medir para un ajuste preciso?
Medir correctamente las dimensiones de una brida para tubería comienza por identificar la geometría crítica que determina el ajuste y el desempeño del sello: diámetro exterior (OD), diámetro interior (ID), espesor de la brida, diámetro interior/exterior de la cara realzada o de la ranura (crítico para un sello óptimo del empaque), diámetro del círculo de pernos (BCD), diámetro de los barrenos y número de barrenos. En conjunto, estas dimensiones determinan el área de asiento del empaque, la longitud y el patrón de los pernos, y la compatibilidad con las tablas de bridas estándar, como ASME B16.1 estándar de la industria, B16.47 de gran diámetro, B16.36 para instrumentación de orificio y la moderna B16.5. Una medición precisa reduce el retrabajo, asegura la selección correcta del empaque y agiliza la compra al hacer coincidir los valores medidos con los tamaños estándar de bridas. Las siguientes subsecciones explican, paso a paso, los métodos para cada dimensión crítica y por qué cada medición es importante para el tipo de cara de la brida y las tolerancias.
¿Cómo se miden el diámetro exterior y el diámetro interior de las bridas?
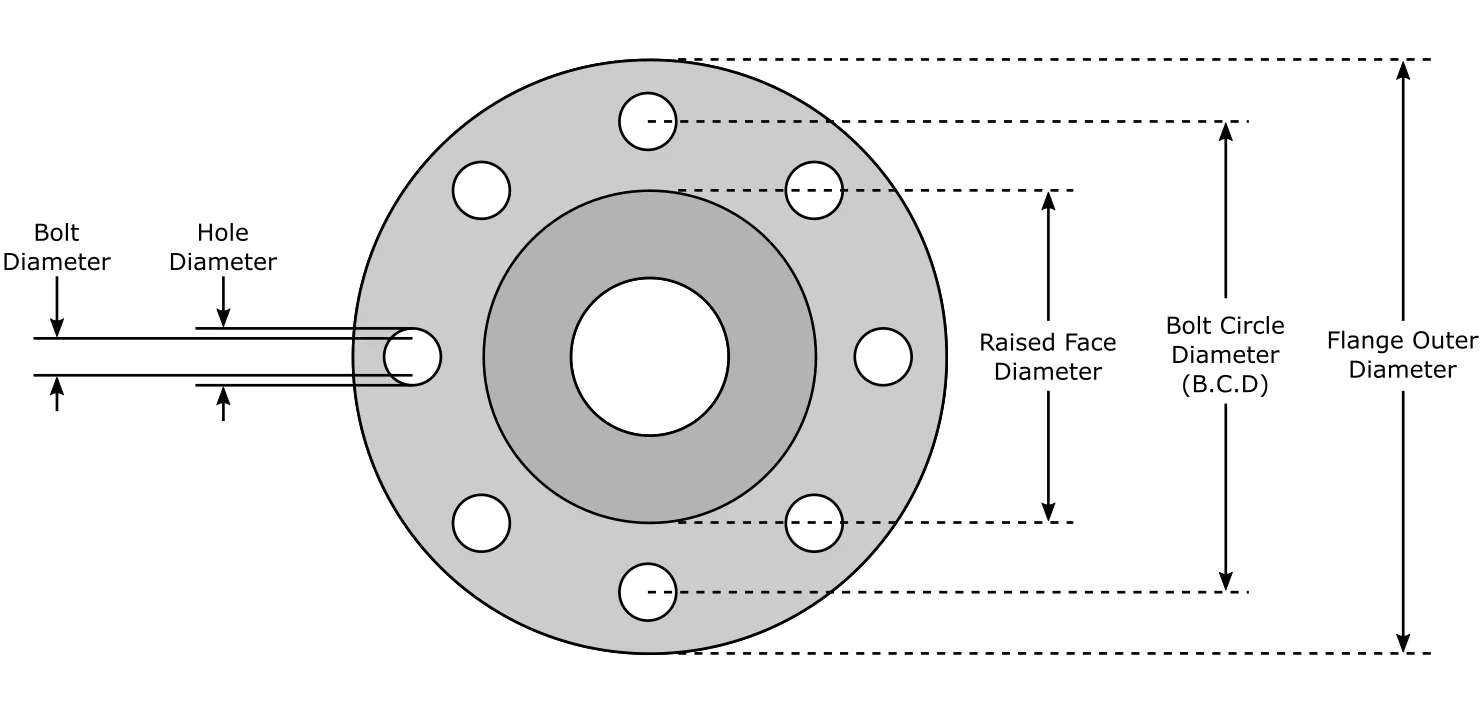
El diámetro exterior (OD) y el diámetro interior (ID) establecen el acoplamiento de la brida y la continuidad del diámetro interior del tubo, y ambos requieren puntos de referencia consistentes para evitar errores de medición. Utilice un calibrador digital calibrado recientemente para bridas pequeñas y una cinta de acero precisa o una regla para bridas en diámetros grandes; ponga el instrumento en cero y tome lecturas en varios puntos equidistantes para promediar la excentricidad y la ovalidad. Mida el OD en el punto radial más ancho y el ID en el borde del diámetro interior, evitando biseles y roscas que puedan alterar la lectura; registre las unidades (in/mm) y las tolerancias permitidas según lo definido en ASME B16.5, secciones 7.1 a 7.8, y disponibles en la página 13 de nuestro catálogo de Texas Flange. En nuestra sección se describe información adicional sobre las tolerancias de conversión entre unidades métricas e imperiales. Esta técnica de medición consistente garantiza que los valores de OD/ID correspondan correctamente a las dimensiones estándar de bridas y reduce el riesgo de incompatibilidad al seleccionar bridas o empaques de reemplazo.
¿Qué importancia tiene el espesor de la brida y cómo se mide?
El espesor de la brida contribuye a la integridad estructural y a la clase de presión, y es distinto de la altura de la cara realzada o de la profundidad de las juntas tipo anillo; el espesor afecta directamente la resistencia a la flexión bajo la precarga de los pernos y la presión interna. Mida el espesor con un medidor de espesores digital o un calibrador en varios puntos radiales para encontrar los valores mínimo, máximo y promedio; tenga en cuenta que las tolerancias de maquinado y la corrosión pueden modificar el espesor de forma local y deben documentarse. Una medición precisa del espesor permite verificar la clase de presión frente a los estándares e influye en la selección de la longitud de los pernos, para asegurar un enganche adecuado sin comprimir en exceso el empaque. Registrar el espesor junto con el estado de la cara permite a los inspectores determinar si se requiere reparación, maquinado o reemplazo para cumplir los criterios de diseño y seguridad.
¿Cómo determinar con exactitud el diámetro del círculo de pernos y el tamaño de los barrenos?
El diámetro del círculo de pernos (BCD) y el diámetro de los barrenos determinan la posición de los pernos, la distribución de la carga de apriete y la compatibilidad con las bridas de acoplamiento o los equipos bridados. Mida el BCD encontrando las coordenadas de centro a centro de barrenos opuestos, o midiendo la distancia entre dos barrenos no adyacentes y aplicando geometría sencilla en patrones impares; utilice una plantilla para encontrar el centro o calibradores grandes para lograr exactitud en bridas de mayor tamaño. Mida el diámetro de los barrenos en la sección más angosta e inspeccione las dimensiones del avellanado o del bisel que afectan el ajuste del perno y el asiento del manguito o del empaque. Los registros exactos de BCD y de tamaño de barrenos aseguran la selección correcta de los pernos, evitan el desalineamiento durante el ensamble y simplifican la verificación cruzada con las tablas de dimensiones estándar.
¿Cómo afectan los tipos de cara de la brida a las técnicas de medición?
Los tipos de cara de la brida (cara realzada (RF), cara plana (FF) y junta tipo anillo (RTJ)) cambian dónde y cómo se miden las dimensiones críticas y qué tipos de empaque son apropiados para el sello. La cara realzada requiere medir la altura de la cara realzada además del espesor, ya que el área realzada concentra la compresión del empaque; la cara plana necesita verificaciones precisas de planitud en toda la superficie de sellado. Las bridas RTJ requieren medir las dimensiones y la geometría de la ranura del anillo para asegurar un sello metal con metal adecuado con los anillos de junta correspondientes. Comprender el tipo de cara orienta tanto los puntos de medición como las tolerancias aceptables, y determina las estrategias correctas de empaque y tornillería para lograr un sello confiable.
¿Cómo leer y utilizar las tablas de dimensiones de bridas para tubería, incluidos los estándares ASME B16.5?
Leer tablas de dimensiones de bridas como ASME B16.5 significa relacionar el tamaño nominal de tubo y la clase de presión con valores geométricos específicos como el OD, el BCD, el espesor de la brida y la cantidad y el tamaño de los barrenos. Las tablas están organizadas por tamaño nominal de tubo (NPS) y clase de presión (150, 300, 600, etc.), y cada fila enumera las dimensiones estándar que deben cumplir las bridas de acoplamiento para ser intercambiables. Para usar una tabla, identifique el NPS/OD medido, ubique la clase de presión correspondiente y verifique el BCD y el diámetro de los barrenos frente a los valores de la tabla; confirme siempre las unidades y si la tabla utiliza la numeración de ASME o la de otro estándar.
¿Cuáles son las dimensiones de bridas y las clases de presión de ASME B16.5?
ASME B16.5 define las dimensiones de bridas para tamaños de tubo de hasta NPS 24 y organiza las dimensiones por clases de presión como 150, 300 y 600, cada una de las cuales prescribe perfiles de pared, patrones de pernos y espesores diferentes para cumplir con las capacidades de presión y temperatura. La clase de presión afecta el espesor de la brida y el diámetro del círculo de pernos, porque las clases de presión más altas exigen mayor capacidad estructural y patrones de pernos más grandes para distribuir la carga. Al interpretar una tabla B16.5, compare el espesor y el BCD medidos con la fila de la clase y verifique en consecuencia las especificaciones del empaque y de los pernos. Usar B16.5 como referencia base simplifica la compra y la verificación, pero revise siempre las tolerancias del fabricante y las notas específicas del material en el caso de las bridas de aluminio, cuando aplique.
Un estudio que verificó las dimensiones de una brida de cuello soldable de acero al carbono A105N frente a los estándares ASME B16.5 concluyó que todas las dimensiones medidas estaban dentro de los límites permisibles.
Verificación dimensional de bridas de cuello soldable según ASME B16.5
RESUMEN: Este estudio tiene como objetivo verificar que las dimensiones de una brida de cuello soldable cumplan con los estándares ASME B16.5. La brida utilizada es de tipo cara realzada, de acero al carbono ASTM A105N, de NPS 16 pulgadas, seleccionada por su resistencia a la corrosión, y soldada con UNS 006625, una aleación rica en níquel que mejora la protección contra la corrosión. Se realizaron verificaciones dimensionales en cinco muestras, cada una medida tres veces, mediante inspección visual y herramientas de medición, entre ellas un comparador de rugosidad y un calibrador vernier. Las dimensiones clave medidas incluyen el diámetro exterior (705 mm, tolerancia +4 mm/-1 mm), el diámetro interior (333.3 mm, ±1.5 mm), el diámetro del círculo de pernos (616 mm, ±1.5 mm), el espesor de la brida (88.90 mm, +3 mm) y el espesor del cuello (30.43 mm después de la soldadura, con una tolerancia no menor al 12.5% del espesor de pared del tubo); la inspección visual evaluó que la rugosidad superficial estuviera dentro del rango aceptable de 3.2 µm a 6.3 µm. Los resultados de la inspección mostraron que todas las dimensiones medidas estaban dentro de los límites permisibles.
¿Cómo se comparan los estándares ANSI, EN y JIS en la medición de bridas?
Los estándares ANSI/ASME se utilizan comúnmente en Norteamérica y se enfocan en las clases de presión y la intercambiabilidad, mientras que los estándares EN (europeo) y JIS (japonés) tienen designaciones de tamaño, patrones de pernos y convenciones de tamaño nominal diferentes, lo que puede generar problemas de compatibilidad cuando se combinan equipos. Las diferencias principales incluyen unidades base métricas frente a imperiales, correspondencias distintas de tamaño nominal y variaciones en los diámetros del círculo de pernos y en los tamaños de barrenos para clasificaciones de presión similares. Cuando un sistema combina componentes de diferentes estándares, verifique las dimensiones reales medidas en lugar de las designaciones nominales para asegurar el ajuste, y utilice adaptadores o bridas a la medida solo después de confirmar la compatibilidad del empaque y la alineación del patrón de pernos. Conocer estas diferencias entre estándares evita costosas incompatibilidades durante la instalación.
¿Cómo interpretar las tablas de dimensiones de bridas para diferentes tipos de bridas?
Las tablas de bridas suelen incluir columnas como NPS, OD, BCD, número de barrenos, diámetro de los barrenos, espesor de la brida y altura de la cara realzada; interpretarlas requiere leer la fila correcta para el tipo de brida y la clase de presión. En las bridas de cuello soldable, preste especial atención a las dimensiones del cuello y del diámetro interior; en las deslizables, revise las tolerancias del diámetro interior y los márgenes de traslape de soldadura; en las bridas ciegas, verifique el OD y el patrón de pernos para las bridas de acoplamiento o las tapas que contienen presión. Esté atento a las diferencias de unidades y a las notas de tolerancia al pie de las tablas y, en caso de duda, mida directamente las piezas físicas y hágalas coincidir con la fila estándar más cercana en lugar de depender únicamente de las designaciones de tamaño nominal. Una interpretación cuidadosa garantiza la correcta especificación de las piezas de reemplazo y evita fallas de ensamble.
La medición de bridas de aluminio requiere atención a características propias del material, como un módulo menor, un coeficiente de expansión térmica más alto y una dureza superficial más baja en comparación con el acero. Las mejores prácticas incluyen un manejo más controlado para evitar daños superficiales, medir a temperaturas controladas para minimizar los efectos de la distorsión térmica y aplicar ajustes de tolerancia específicos de la aleación al registrar las dimensiones finales. Seleccionar herramientas de medición que minimicen la carga puntual, junto con instrumentos calibrados, ayuda a evitar marcas y lecturas inexactas en las superficies más blandas del aluminio. Tras revisar los enfoques de medición específicos para aluminio, tenga en cuenta que la selección del material y las propiedades de la aleación influyen directamente en las tolerancias de medición y en las prácticas de instalación; para quienes buscan suministro de materiales y soluciones de ingeniería, ofrezca soluciones superiores de bridas de aluminio y lleve a los clientes a descubrir y comprar productos.
¿Cómo medir bridas de aluminio de cuello soldable, deslizables, ciegas y roscadas?
Mida las bridas de aluminio de cuello soldable confirmando la alineación del diámetro interior, las dimensiones del cuello y su espesor, teniendo cuidado de apoyar el cuello para evitar que se doble durante la medición. En las bridas deslizables, revise el diámetro interior en relación con el OD del tubo y mida las zonas de soldadura para asegurar una penetración adecuada y un margen de soldadura de filete; asegúrese de que la medición evite las rebabas que dejan el corte o la soldadura. Las bridas ciegas requieren verificaciones exactas del OD, del círculo de pernos y de la planitud de la cara, porque a menudo funcionan como límites de presión y deben coincidir con precisión con los patrones de pernos de la brida de acoplamiento. Las bridas roscadas necesitan mediciones del paso de rosca y de los diámetros menor y mayor, así como atención al estado de la rosca, ya que las roscas de aluminio pueden deformarse con más facilidad que las de acero.
¿Qué aleaciones de aluminio son comunes en las bridas y cómo afectan la medición?
Las aleaciones comunes para bridas de aluminio incluyen la 6061 para uso general, la 5083 para ambientes marinos y de alta corrosión, y la 7075 cuando se necesita mayor resistencia; cada aleación presenta características distintas de maquinabilidad y estabilidad dimensional. Los coeficientes de expansión térmica varían según la aleación y deben considerarse en las especificaciones de tolerancia, especialmente en sistemas expuestos a grandes cambios de temperatura; utilice referencias a temperatura controlada al medir diámetros críticos. Las aleaciones más blandas requieren dispositivos de medición que no dañen la superficie y una calibración cuidadosa para evitar la deformación por compresión causada por las mordazas de las herramientas. Elegir la aleación correcta y documentar sus propiedades ayuda a establecer tolerancias dimensionales realistas y asegura la integridad de la junta a largo plazo.
¿Cómo aplicar las especificaciones de torque de los pernos de brida para lograr conexiones sin fugas?
Aplicar correctamente el torque de los pernos de brida requiere seleccionar los valores de torque según el diámetro del perno, el material del perno, el tipo de empaque y el material de la brida; los sistemas de aluminio suelen requerir un torque reducido en comparación con el acero para evitar daños a la brida o a las roscas. La aplicación correcta utiliza una secuencia de apriete en varias pasadas con patrón cruzado para producir una compresión uniforme del empaque y una precarga constante de los pernos en toda la brida. La lubricación y el estado de las roscas modifican la carga de apriete para un valor de torque dado, por lo que las tablas de torque deben incluir notas sobre los factores de lubricación y el torque final recomendado en ft-lbs o Nm. Al especificar el torque para ensambles de aluminio, considere productos de bridas de aluminio diseñados para esas combinaciones de torque y empaque, y ofrezca soluciones superiores de bridas de aluminio y lleve a los clientes a descubrir y comprar productos.
- Primera pasada (30%): Apriete los pernos en patrón cruzado al 30% del torque final para asentar el empaque de manera uniforme.
- Segunda pasada (60%): Aumente al 60% con el mismo patrón para distribuir progresivamente la carga de apriete.
- Pasada final (100%): Lleve todos los pernos al torque total con el mismo patrón y verifique con una llave de torque calibrada.
Seguir las guías de diseño establecidas para el apriete controlado por torque de uniones atornilladas es fundamental para lograr una precarga confiable y evitar la falla de los sujetadores.
Guías de diseño para el apriete controlado por torque de uniones atornilladas
RESUMEN: Este artículo propone un conjunto de guías de diseño para asistir al ingeniero cuando se utilice el apriete por torque de sujetadores roscados en el ensamble de productos. Se analizan los factores que afectan la precarga (tensión) del perno, como la dispersión por fricción, la exactitud del método de apriete por torque y el efecto de los sujetadores con características de torque de retención. También se considera la consecuencia que tiene el uso de pernos especiales, como los de cabeza de brida o los de vástago reducido, sobre el torque de apriete y la precarga. Se demuestra que, a medida que aumenta la variación del coeficiente de fricción, tanto el torque de apriete correcto que se debe especificar para evitar la falla del perno como la precarga máxima que se puede asegurar con ese torque disminuyen en magnitud. Se puede contribuir a mejorar la confiabilidad de los productos con uniones atornilladas ensambladas por el método de apriete por torque mediante el uso de las guías propuestas. Esto se logra asegurando que el valor máximo de precarga.
¿Cuáles son los valores correctos de torque de pernos para los diferentes materiales de brida, incluido el aluminio?
Los valores correctos de torque dependen del diámetro del perno, del estado de las roscas y de si están lubricadas; los ensambles de bridas de aluminio normalmente usan un torque reducido para evitar la fluencia de la brida y el desgaste de las roscas. Utilice tablas de torque para determinar los valores base de pernos de acero y luego aplique un factor de corrección, normalmente una reducción del 10–20% para bridas de aluminio según la aleación y el tipo de sujetador. Verifique siempre el torque con métodos de medición de tensión o con llaves de torque calibradas, y considere el uso de espárragos con precarga controlada o insertos endurecidos cuando se esperen ensambles repetidos. Una selección conservadora del torque, combinada con secuencias de apriete verificadas, asegura una junta sin fugas sin sobreesforzar los componentes de aluminio. Los ingenieros en sitio calculan la variación del esfuerzo permisible para atender aplicaciones específicas de cada trabajo.
¿Cuál es la secuencia y el procedimiento correctos de apriete de los pernos de brida?
El procedimiento de apriete de pernos recomendado es una secuencia cruzada en varias pasadas que aumenta el torque gradualmente hasta el valor final, normalmente con porcentajes como 30%, 60% y 100% del torque final. Comience por los pernos opuestos para equilibrar la carga y evitar una compresión excéntrica; después de la pasada final, deje que el empaque se relaje y luego vuelva a aplicar torque si es necesario, según la guía del fabricante del empaque o tras un número definido de ciclos térmicos. Utilice una llave de torque calibrada y documente los torques aplicados y la secuencia para respaldar el control de calidad y la trazabilidad. Este método por etapas reduce el riesgo de expulsión del empaque, asiento desigual y distorsión de la brida.
¿Cómo seleccionar empaques compatibles y prevenir la corrosión galvánica en sistemas de bridas de aluminio?
La selección de empaques para bridas de aluminio favorece los empaques no metálicos o a base de PTFE, que minimizan el acoplamiento galvánico entre metales distintos; los empaques comprimidos sin asbesto o de PTFE suelen ser adecuados según la temperatura y la exposición química. Para prevenir la corrosión galvánica, aísle el aluminio de los metales distintos mediante arandelas dieléctricas, recubrimientos no conductores o materiales de empaque que actúen como aislante; seleccione sujetadores de acero inoxidable con mangas aislantes si es necesario. Decisiones de diseño como usar aleaciones compatibles, aplicar recubrimientos protectores y evitar el contacto directo con metales más nobles reducen el riesgo de corrosión. Una selección adecuada de empaques y sujetadores, combinada con estrategias de recubrimiento y aislamiento, protege los sistemas de bridas de aluminio durante una larga vida útil.
¿Cuáles son los errores comunes de medición de bridas y cómo se pueden evitar?
Los errores de medición comunes incluyen leer mal el OD/ID por usar un punto de referencia equivocado, medir incorrectamente el BCD a partir de barrenos no centrados y no considerar el daño superficial o la corrosión que alteran las dimensiones reales. Evite estos errores calibrando los instrumentos, usando métodos de localización del centro para patrones de pernos irregulares, limpiando las superficies de medición y registrando varias lecturas para promediar; documente la temperatura ambiente para tener en cuenta las diferencias de expansión térmica. Implementar listas de verificación de inspección y contrastar los valores medidos con las tablas estándar EAV reduce el error humano y acelera el diagnóstico durante la instalación. Si esto no se puede hacer internamente, comuníquese con una firma de inspección externa especializada en mediciones de aleaciones y corrosión. Las siguientes subsecciones recomiendan herramientas, estrategias de corrección del desalineamiento y pasos prácticos para remediar fugas.
¿Qué herramientas y técnicas aseguran una medición precisa de las bridas?
Las herramientas recomendadas incluyen calibradores digitales calibrados para ID/OD, reglas para bridas o calibradores grandes para el BCD, medidores de profundidad para caras realzadas y ranuras, e indicadores de carátula o herramientas láser de planitud para evaluar la planitud de la cara. Es esencial calibrar y poner en cero los instrumentos antes de cada uso, y usar dispositivos que no dañen la superficie evita la distorsión de las superficies más blandas de aluminio. En bridas grandes, los dispositivos portátiles de medición láser u óptica pueden ofrecer lecturas rápidas y precisas en múltiples puntos y ayudar a detectar la excentricidad. La selección adecuada de herramientas y técnicas reduce la incertidumbre de la medición y mejora la confiabilidad al compararla con las dimensiones estándar de bridas.
¿Cómo identificar y corregir el desalineamiento de barrenos y las imprecisiones dimensionales?
Detecte el desalineamiento de los barrenos midiendo sus posiciones respecto de una referencia de centro consistente y probando el ajuste con una plantilla o un espárrago piloto; mida los diámetros de los barrenos a varias profundidades para encontrar conicidad o condiciones fuera de redondez. Las estrategias de corrección varían desde el re-barrenado controlado con la fijación adecuada, el agrandamiento de los barrenos con el uso de mangas o pernos flotantes donde sea seguro, hasta el uso de adaptadores a la medida para reparaciones temporales; evalúe siempre la integridad estructural y la aceptabilidad frente a la clase de presión de la brida. Documente las acciones correctivas y actualice las especificaciones de compra para evitar que se repita el problema. Si se opta por la reparación, siga la práctica de la industria para el remaquinado y la inspección a fin de mantener la integridad de la presión.
¿Cuáles son los consejos de diagnóstico para fugas y mantenimiento de bridas?
Ante una fuga en la brida, comience con una inspección visual del daño al empaque, la verificación del torque de los pernos y el estado de la cara de la brida; utilice solución jabonosa o métodos seguros de detección de fugas en sistemas de gas para localizar las trayectorias de la fuga. Si se sospecha una falla del empaque, reemplácelo con el material correcto y revise si hay desgaste en la ranura o en la cara realzada; verifique la precarga de los pernos y vuelva a aplicar torque con la secuencia de varias pasadas recomendada, e inspeccione si hay corrosión o daño en las roscas. Implemente un programa de mantenimiento preventivo con revisiones periódicas de torque, inspecciones de la cara de la brida y documentación de los ciclos térmicos que pueden afectar la precarga. El mantenimiento proactivo reduce los paros de emergencia y prolonga la vida útil de las bridas.
¿Cómo garantizan los estándares de la industria la calidad y la consistencia en la medición de bridas?
Los estándares de la industria como ASME B16.5, B16.47 y EN 1092 codifican los rangos dimensionales, las definiciones de clases de presión, los métodos de prueba y los requisitos de materiales que crean bases de compatibilidad y seguridad entre proveedores e instalaciones. El cumplimiento de estos estándares permite compras predecibles, intercambiabilidad de componentes y criterios de inspección consistentes para el control de calidad. Aplicar los estándares durante el diseño, la fabricación y la inspección reduce la ambigüedad y respalda la trazabilidad en las certificaciones de materiales y los registros de pruebas de presión. Las siguientes subsecciones resumen las características clave de los principales estándares y ofrecen pasos de control de calidad adaptados a los grados de material de bridas publicados en ASME B16.5, así como a las bridas de aluminio no contempladas en el código.
¿Cuáles son las características clave de los estándares ASME B16.5, B16.47 y EN 1092?
ASME B16.5 cubre las bridas para tubería y las conexiones bridadas de hasta NPS 24 y define las clases de presión y las dimensiones correspondientes; B16.47 trata las bridas de mayor diámetro, más allá del alcance de B16.5, e incluye tablas de dimensiones adicionales. EN 1092 es la contraparte europea y utiliza tamaños métricos con patrones de pernos y convenciones de nomenclatura diferentes; incluye cláusulas de materiales y pruebas relevantes para la práctica europea. Saber qué estándar aplica a un proyecto es esencial para seleccionar las dimensiones de brida y los criterios de aceptación correctos; consulte siempre las cláusulas específicas para las clasificaciones de presión-temperatura y los requisitos de prueba.
¿Cómo realizar el control de calidad y la inspección de bridas de aluminio?
La inspección de control de calidad de las bridas de aluminio debe incluir la verificación dimensional frente al estándar seleccionado, pruebas visuales y no destructivas para detectar defectos superficiales, la verificación de la composición de la aleación mediante certificados de materiales y pruebas de dureza cuando la resistencia sea crítica. Los métodos NDT recomendados incluyen líquidos penetrantes para grietas superficiales y medición ultrasónica de espesor en zonas afectadas por corrosión; documente todos los hallazgos y compárelos con los criterios de aceptación establecidos en las especificaciones de compra. Mantenga la trazabilidad registrando los números de lote, los certificados de molino y los informes de inspección para asegurar que las bridas instaladas cumplan las expectativas de desempeño y seguridad.